Une pièce en acier pliée qui ressort avec un angle hors tolérance ou une amorce de fissure en extrados coûte cher en reprise et en délai. Le rayon de pliage indiqué sur le plan, ou son absence, explique une grande partie de ces écarts. Sur une tôle d’acier, la matrice, le poinçon et l’épaisseur de la tôle déterminent ensemble le plus petit rayon réalisable sans risque de fissure. Voici les repères à connaître avant d’envoyer votre plan en fabrication.
Quel est le rayon de pliage minimum pour une tôle en acier ?
Pour un acier de construction courant, S235 ou S355, la règle atelier de base fixe le rayon intérieur minimum autour de l’épaisseur de la tôle : sur une tôle de 3 mm, un rayon interne de 3 mm limite le risque de rupture en extérieur de pli. Le rayon extérieur suit mécaniquement, il correspond au rayon intérieur additionné de l’épaisseur de la tôle, une donnée à vérifier quand la pièce doit s’emboîter dans un ensemble.
Contrairement à un alliage d’aluminium ductile, dont le rayon reste proche voire légèrement inférieur à l’épaisseur, l’acier de construction tolère en général un rayon un peu plus serré sur un S235 courant, souvent légèrement inférieur à l’épaisseur. Cette marge se resserre à mesure que la nuance monte en résistance : un S355 demande d’ouvrir le rayon à 2 ou 3 fois l’épaisseur, en restant cohérent avec la largeur du V utilisé sur la presse. Le retour élastique, lui, reste plus modéré sur l’acier que sur l’aluminium à épaisseur équivalente, ce qui simplifie légèrement le réglage de l’angle final, mais ne dispense pas de le vérifier sur la première pièce.
Un rayon trop fermé concentre la déformation sur une zone étroite et augmente le risque de fissure. Un rayon trop large déplace la ligne de pliage et complique l’ajustement dans un ensemble mécano-soudé. Indiquer un rayon minimal sur le plan, plutôt qu’un simple angle de pliage souhaité, évite l’essentiel des allers-retours avec l’atelier.
Pliage en l’air ou pliage en frappe : quelle méthode pour l’acier ?
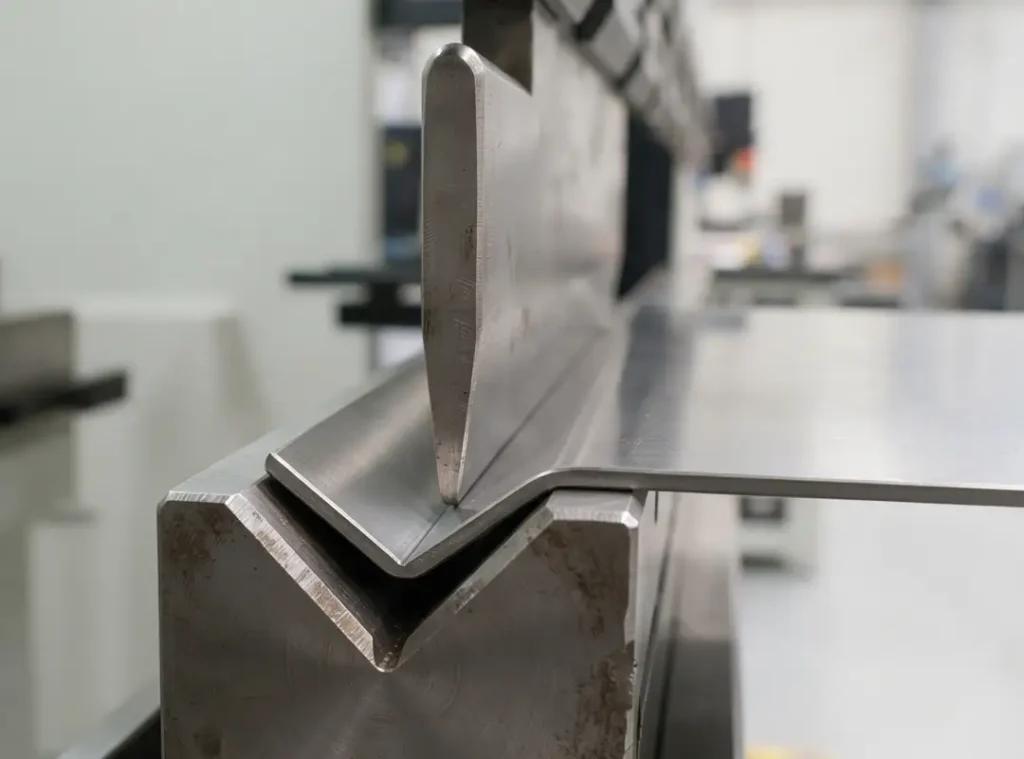
Deux méthodes de pliage s’appliquent couramment à la tôle d’acier. Le pliage en l’air presse le poinçon dans la matrice sans aller jusqu’au fond, la tôle repose sur les deux bords de la matrice, et l’angle final dépend de la profondeur de descente du poinçon plutôt que de la géométrie de l’outillage. C’est la méthode la plus répandue en atelier, un même jeu poinçon-matrice permettant de réaliser plusieurs angles différents.
Le pliage en frappe, ou pliage estampé, force la tôle jusqu’au fond de la matrice. Le rayon obtenu correspond alors directement au rayon de l’outillage, avec une meilleure répétabilité d’une pièce à l’autre, mais une force de pliage nécessaire nettement supérieure, parfois 3 à 5 fois celle d’un pliage en l’air à épaisseur égale.
Le choix de la matrice conditionne la largeur du V, et donc le rayon minimal atteignable : plus la tôle est épaisse, plus la largeur de V nécessaire augmente, et plus le rayon intérieur minimal s’élargit en proportion. Sur un plan avec plusieurs plis à 90° proches les uns des autres, vérifier que la même matrice convient à tous évite un changement d’outillage en cours de série, et donc un délai supplémentaire.
Comment lire un abaque de pliage acier ?
L’ouverture du V de la presse plieuse dépend directement de l’épaisseur de la tôle. La règle d’atelier la plus répandue retient une largeur de V d’environ 8 fois l’épaisseur pour les tôles jusqu’à 10 mm, et 10 fois l’épaisseur au-delà de 12 mm.
| Épaisseur tôle | Largeur V conseillée | Rayon intérieur mini |
|---|---|---|
| 1 mm | 8 mm | ≈ 1 mm |
| 2 mm | 16 mm | ≈ 2 mm |
| 3 mm | 24 mm | ≈ 3 mm |
| 4 mm | 32 mm | ≈ 4 mm |
| 6 mm | 48 mm | ≈ 6 mm |
| 12 mm | 120 mm | ≈ 12 mm |
Ces valeurs restent des repères de dimensionnement, à valider avec l’atelier selon la nuance exacte, la largeur du poinçon et l’état de surface de la tôle. Un rayon plus fermé que ce que permet l’ouverture V force la matière, déforme le grain de l’acier de façon irrégulière et dégrade la finition du pli.
Pliage et trous proches : quelle distance respecter ?
Un trou trop proche d’une ligne de pliage se déforme pendant la mise en forme, ce qui peut invalider une cote de perçage prévue pour un assemblage. La règle de dimensionnement courante fixe la distance minimale entre le centre d’un trou et la ligne de pli à deux fois l’épaisseur de tôle plus le rayon de pliage, pour un trou de moins de 25 mm de diamètre. Pour la longueur minimale d’un bord après un pli, la marge recommandée passe à deux fois et demie l’épaisseur plus le rayon.
Sur un plan avec plusieurs perçages proches d’un bord replié, cette vérification en amont évite une pièce conforme en cotation générale mais rejetée sur un perçage local.
Acier brut, zingué, inoxydable, S235 ou S355 : le rayon change-t-il ?
La nuance influence surtout la marge de sécurité à prendre, pas la formule de calcul elle-même. Un S235, plus ductile, accepte en général les rayons les plus serrés de l’abaque sans risque de fissure. Un S355, plus résistant mais moins ductile, demande souvent d’ouvrir légèrement le rayon par rapport à un S235 de même épaisseur pour éviter une amorce de rupture en extrados, en particulier sur les plis à angle vif.
L’acier inoxydable suit une logique proche de l’acier de construction, mais son taux d’écrouissage plus élevé impose en général un rayon supérieur à celui d’un acier au carbone de même épaisseur : une tôle qui plie sans problème à un rayon donné en acier standard peut fissurer au même rayon en tôle inox. C’est un point à vérifier avant de transposer un plan d’une matière à l’autre sans ajustement.
Sur de l’acier zingué, le revêtement de zinc peut se fissurer localement sur un rayon trop serré, même quand le métal support résiste, ce qui expose la zone de pli à la corrosion. C’est un point à signaler à l’atelier si la pièce reste en extérieur ou en ambiance humide.
Les erreurs de rayon les plus fréquentes sur un plan de pliage acier
Trois erreurs reviennent le plus souvent sur les plans qui arrivent en atelier. La première consiste à indiquer un angle de pliage à 90° sans préciser de rayon minimal, l’atelier applique alors sa valeur par défaut, qui ne correspond pas toujours à ce qu’attend le bureau d’études pour l’assemblage final.
La deuxième consiste à reprendre le rayon d’un ancien plan en aluminium sans l’ajuster à l’acier, ce qui laisse une marge de sécurité mal calibrée dans un sens ou dans l’autre. La troisième, plus fréquente sur les pièces à plusieurs plis, consiste à garder le même rayon sur toute la pièce alors que l’épaisseur de tôle change d’une zone à l’autre, ce qui impose en réalité une largeur de V et donc un rayon différents à chaque pli.
Anticiper ces trois points avant l’envoi du plan réduit la majorité des reprises constatées en contrôle de réception.
Où faire plier de l’acier ?
Ces repères couvrent la majorité des cas courants de pliage sur mesure en acier de construction, mais chaque pièce de tôlerie garde ses propres contraintes de nuance, d’épaisseur et de finition. Notre service de pliage de tôle travaille l’acier au quotidien, sur presse plieuse hydraulique comme électrique, aux côtés de l’aluminium et de l’inox.
Si votre pièce mêle plusieurs matières, notre article sur le rayon de pliage aluminium complète ces repères pour adapter le plan à chaque tôle découpée. Envoyez-nous votre plan pour un rayon validé avant lancement en fabrication.